Abstrakt:Termoelektrisk kjøleteknologi har blitt uunnværlig for termisk styring i mikroelektronikk, optisk kommunikasjon og medisinsk utstyr. Likevel er ytelsestaket til enhver TEC-modul til syvende og sist bestemt av materialet. Denne artikkelen undersøker hvorforEkstruderte termoelektriske materialerhar dukket opp som et overlegent alternativ til konvensjonelle sonesmeltende blokker, med fokus på deres tette teksturerte mikrostruktur, forbedrede mekaniske styrke og den kritiske evnen til å støtte spontykkelser ned til 0,2 mm. Gjennom komparativ analyse av produksjonsprosesser, data om mekaniske egenskaper og applikasjonscasestudier, demonstrerer diskusjonen hvordan ekstruderingsteknologi bygger bro over den langvarige avveiningen mellom termoelektrisk effektivitet og mekanisk robusthet.
- Hva gjør ekstruderte termoelektriske materialer forskjellig fra sonesmeltealternativer?
- Hvordan skaper ekstruderingsprosessen en tett teksturert struktur?
- Hvorfor mekaniske egenskaper bestemmer minimumsstørrelsen på en TEC-modul
- Terskelen på 0,2 mm: muliggjør fremstilling av ultratynne brikker
- Applikasjoner som krever ekstruderte termoelektriske materialer
- Fra ingot til modul: produksjonsevne og kvalitetskontroll
- Ofte stilte spørsmål
Hva gjør ekstruderte termoelektriske materialer forskjellig fra sonesmeltealternativer?
The choice between extrusion and zone melting is not merely a matter of production preference. It determines the entire downstream manufacturing workflow for thermoelectric coolers — from how ingots are sliced into wafers, to how thin those wafers can be ground, to how many survive the dicing stage without fracturing.
Sonesmelting har lenge vært målestokken for å produsere Bi₂Te₃-baserte enkeltkrystaller med høy renhet. Den retningsbestemte størkningsprosessen justerer korn langs vekstaksen, og gir utmerket bærermobilitet. Imidlertid skaper nettopp denne justeringen en strukturell sårbarhet. Bi₂Te₃-krystaller kløyver lett langs basalplanet, noe som betyr at under skjæring, tynning og montering er materialet utsatt for flisdannelse og delaminering - spesielt når måltykkelsen faller under 0,5 mm.
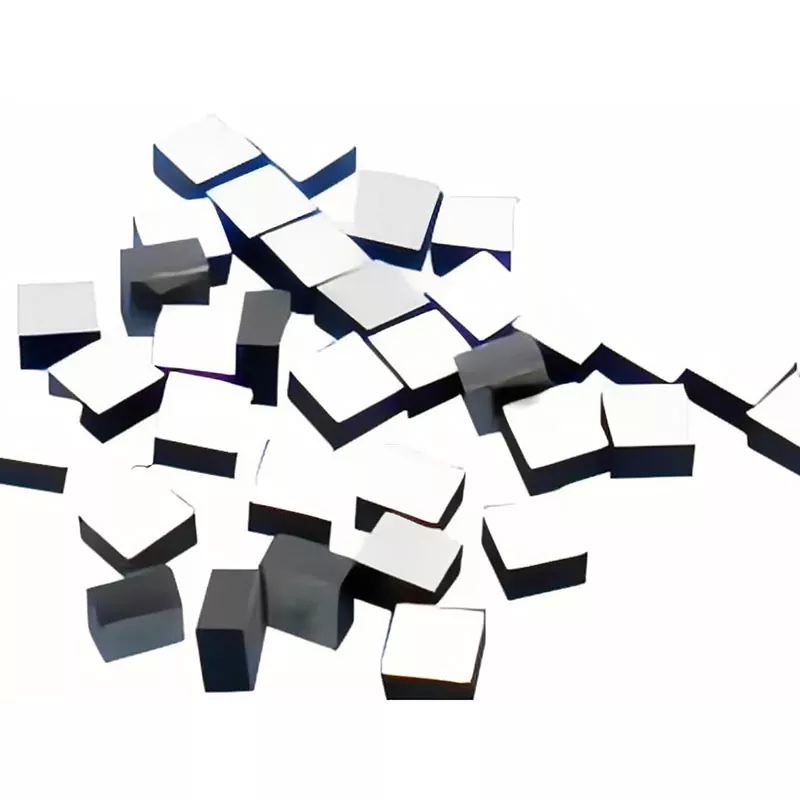
Ekstrusjonsbehandling tar en fundamentalt annen vei. Med utgangspunkt i mekanisk legerte eller forhåndspressede pulver, tvinges materialet gjennom en dyse ved forhøyet temperatur, og utsetter det for alvorlig plastisk deformasjon. Denne deformasjonen former ikke bare materialet; den gjenoppbygger den interne kornarkitekturen. Resultatet er en tett, finkornet kropp med en kontrollert krystallografisk tekstur - en som beholder de anisotrope transportfordelene til Bi₂Te₃ samtidig som den forbedrer den mekaniske integriteten dramatisk.
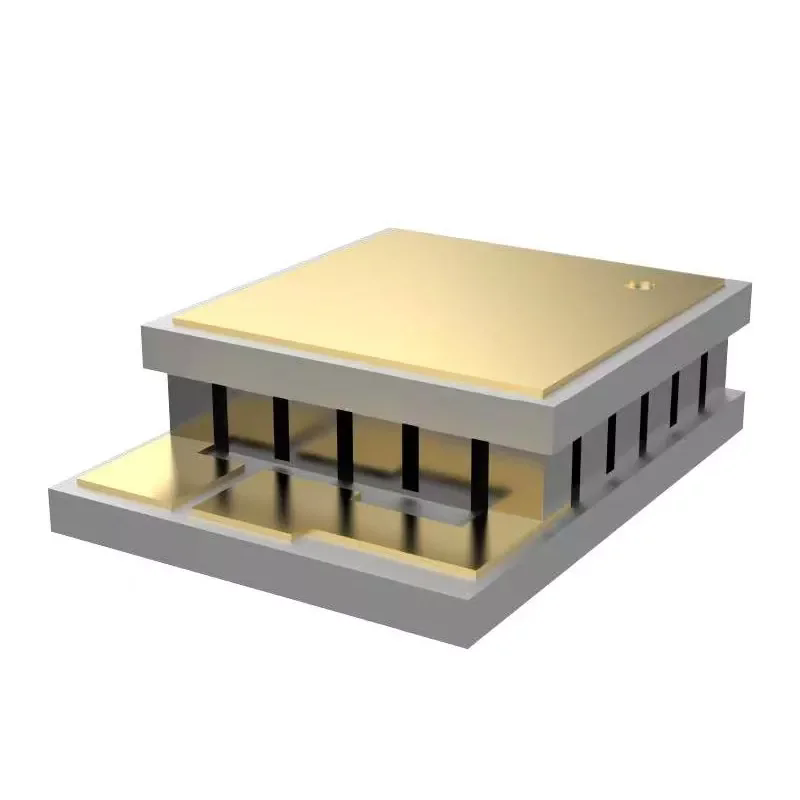
Den praktiske konsekvensen er betydelig. Der sonesmeltede blokker kan gi akseptabel ytelse i standard TEC-moduler med benhøyder på 1,0–1,5 mm, åpner ekstruderte materialer døren for modularkitekturer som tidligere var upraktiske: mikro-TEC-er med benhøyder på 0,2 mm, flertrinnskaskader som krever presise dimensjoner og kjølige filmløsninger for alle tynne filmløsninger og tynne filmløsninger. enheter.
Hvordan skaper ekstruderingsprosessen en tett teksturert struktur?
Å forstå den mikrostrukturelle transformasjonen under ekstrudering er avgjørende for å forstå hvorfor disse materialene oppfører seg annerledes i nedstrøms prosessering. Mekanismen er forankret i dynamisk rekrystallisering - en prosess der korn kjernener seg og vokser på nytt mens materialet fortsatt er under deformasjon.
Kornforfining gjennom plastisk deformasjon
Under varm ekstrudering opplever arbeidsstykket intens skjærbelastning når det passerer gjennom dysen. Denne belastningsenergien driver dynamisk rekrystallisering, og erstatter den opprinnelige grovkornstrukturen med et raffinert, likeakset eller litt langstrakt kornnettverk. Forskning på p-type Bi₂Te3-baserte forbindelser fremstilt via varm ekstrudering har vist at ekstruderingshastigheten direkte styrer balansen mellom rekrystallisering og kornvekst. Ved en kontrollert hastighet på 1,0 mm/min kan gjennomsnittlige kornstørrelser så fine som 1,53 μm oppnås, ledsaget av en høy tetthet av lavvinklede korngrenser.
Disse lavvinkelgrensene er kritiske. I motsetning til høyvinkelgrenser, som sprer ladningsbærere og forringer elektrisk ledningsevne, bevarer lavvinkelgrenser bærermobilitet mens de fortsatt bidrar til fononspredning - og undertrykker derved gitterets varmeledningsevne. Denne doble funksjonen er det som gjør at ekstruderte materialer opprettholder termoelektrisk ytelse som er konkurransedyktig med sonesmeltede motparter, samtidig som de får betydelig mekanisk styrke.
Teksturkontroll og anisotropibehandling
Bi₂Te₃ er et lagdelt materiale, og dets termoelektriske egenskaper er sterkt anisotrope. Retningen i planet (vinkelrett på c-aksen) viser langt høyere bærermobilitet enn retningen i tverrplanet. Ekstrusjonsbehandling utnytter denne anisotropien ved å justere c-aksen fortrinnsvis langs ekstruderingsretningen, og skaper det som er kjent som en fibertekstur.
Graden av tekstur kvantifiseres av orienteringsfaktoren F, som varierer fra 0 (tilfeldig) til 1 (perfekt justert). Gjennom nøye kontroll av ekstruderingstemperatur og hastighet har man oppnådd F-verdier på 0,28–0,41 i p-type materialer. For n-type Bi₂Te₃ har innretting av ekstruderingsretningen med den opprinnelige teksturen i planet vist seg å minst doble teksturgraden, noe som gir romtemperaturbærermobiliteter på 263 cm²V⁻¹s⁻¹ og effektfaktorer som nærmer seg 47,3 μKcm⁻²¹.
Sammenligning av interne strukturer
| Sammenligningselement | Ekstruderte Bi₂Te₃-Sb₂Te₃-materialer | Tradisjonelle sonesmeltematerialer |
|---|---|---|
| Intern struktur | Tett teksturert struktur | Retningsbestemt krystallstruktur |
| Mekanisk behandling | Høyere motstand under skjæring og tynning | Mer følsom for spaltningsrelaterte defekter |
| Tynn Chip Fabrication | Støtter 0,2 mm tynne TEC-komponenter | Vanskeligere for ultratynn behandling |
| Materialkonsistens | Kontrollert ensartet tekstur | Avhengig av krystallvekstforhold |
| Søknader | Micro TEC, flertrinns TEC, presisjonskjøling | Konvensjonelle TEC-applikasjoner |
Hvorfor mekaniske egenskaper bestemmer minimumsstørrelsen på en TEC-modul
I termoelektrisk kjølerdesign er det et enkelt forhold som styrer hvor liten en modul kan bli: minimum benhøyde begrenses av materialets mekaniske styrke. Et termoelektrisk ben som er for tynt for sitt tverrsnittsareal vil sprekke under lodding, terninger eller termisk sykling. Dette er ikke en teoretisk bekymring - det er den primære flaskehalsen i TEC-miniatyrisering.
Ekstrusjonsprosessen adresserer direkte denne begrensningen. Ved å foredle kornstørrelse og introdusere dislokasjoner med høy tetthet, øker ekstrudering betydelig både trykk- og skjærstyrken sammenlignet med sonesmeltet materiale.
N-Type og P-Type Mekaniske Eiendomsprofiler
| Mekanisk eiendom | N-type materiale | P-type materiale |
|---|---|---|
| Kompressiv styrke (MPa) | 54.0 | 66.0 |
| Skjærstyrke (MPa) | 16.0 | 21.0 |
| Youngs modul (GPa) | 47.0 | 42.0 |
| Poissons forhold | 0.30 | 0.30 |
Disse verdiene representerer en betydelig margin over det som vanligvis kreves for tynnbrikkebehandling. For kontekst er det rapportert om varmekstruderte p-type Bi₂Te₃-baserte forbindelser med trykkstyrker som når 189–226 MPa og bøyestyrker på 126–139 MPa avhengig av ekstruderingsforhold. Disse forbedrede egenskapene er det som gjør det mulig å kutte mikropartikler med dimensjoner så små som 100 × 100 × 200 μm³ uten brudd.
Termisk sykling pålitelighet
Mekanisk styrke styrer også langsiktig pålitelighet under termisk sykling. Når en TEC-modul fungerer, opplever de termoelektriske bena gjentatte oppvarmings- og avkjølingssykluser. Korngrenser fungerer som svake punkter der mikrosprekker kan danne kjerne og forplante seg. Den finkornede, tett bundne strukturen produsert ved ekstrudering fordeler termiske spenninger mer jevnt enn den spaltningsutsatte krystallstrukturen til sonesmeltet materiale, og forbedrer motstanden mot syklisk tretthet.
Terskelen på 0,2 mm: muliggjør fremstilling av ultratynne brikker
Evnen til å behandle termoelektrisk materiale til en tykkelse på 0,2 mm er ikke bare en kuriositet i produksjonen – det er den muliggjørende teknologien bak en ny generasjon kompakte kjøleenheter. Ved denne tykkelsen har et termoelektrisk ben et høyde-til-bredde-forhold som nærmer seg 1:1 for typiske elementgeometrier, noe som betyr at den strukturelle belastningen under montering hovedsakelig er komprimerende i stedet for å bøye seg.
Tre faktorer gjør ekstrudering til den muliggjørende prosessen for dette tykkelsesregimet.
Redusert spaltningsfølsomhet
Sonesmeltet Bi₂Te₃ spalter lett langs basalplanet. Når en wafer tynnes under ca. 0,5 mm, kan selv mindre håndteringsspenninger starte spaltesprekker som forplanter seg over hele elementet. Ekstruderingsprosessen forstyrrer denne spaltningsbanen ved å introdusere feilorienterte korn og lavvinklede grenser som avleder sprekkforplantning. Resultatet er et materiale som kan tolerere mekanisk misbruk av terninger, plukk-og-plasser montering og lodding uten katastrofale brudd.
Kontrollert tekstur for konsekvent terninger
I multi-element TEC-moduler må hvert ben ha nesten identiske elektriske og termiske egenskaper. Hvis teksturorienteringen varierer fra element til element, blir modulens kjøleytelse uforutsigbar. Ekstrudering produserer ingots med jevn tekstur langs lengden, noe som sikrer at elementer kuttet fra forskjellige posisjoner innenfor samme ingot viser konsistente egenskaper. Denne konsistensen er spesielt viktig i flertrinns TEC-konfigurasjoner, der hundrevis av elementer må fungere i termisk balanse.
Kompatibilitet med prosessutstyr
Den mekaniske styrken til ekstrudert materiale påvirker også valg av utstyr nedstrøms. Fordi materialet motstår flising, kan produsenter bruke høyere matehastigheter under wafering og terninger, noe som reduserer behandlingstid og kostnad. På samme måte kan automatiserte pick-and-place-systemer håndtere tynnere elementer med lavere risiko for brudd, noe som muliggjør monteringslinjer med høyere gjennomstrømning.
Applikasjoner som krever ekstruderte termoelektriske materialer
De tekniske fordelene med ekstrudering oversettes til konkrete fordeler på tvers av flere applikasjonsdomener der tynne, pålitelige termoelektriske elementer er avgjørende.
Optisk kommunikasjon og laserdiodekjøling
Optiske transceivere og laserdioder er ekstremt temperaturfølsomme. Bølgelengdedrift, redusert utgangseffekt og akselerert nedbrytning skyldes utilstrekkelig termisk kontroll. I 5G optiske moduler, for eksempel, må termoelektriske kjølere opprettholde laserbrikketemperaturer innenfor stramme toleranser mens de passer inn i pakker som er målt i millimeter.
Den 0,2 mm tynne chip-kapasiteten støtter direkte dette kravet. Varmekstruderte Bi₂Te₃-baserte termoelektriske materialer har blitt validert i optiske modulapplikasjoner, og demonstrerer effektiv fotonisk-brikketemperaturkontroll med potensial for integrering i kommunikasjons-, laser- og infrarøde systemer. Materialets høye trykkfasthet sikrer at de termoelektriske bena overlever lodde- og monteringsprosessene som brukes i transceiver-produksjon, hvor termisk ekspansjonsfeil vil bryte svakere materialer.
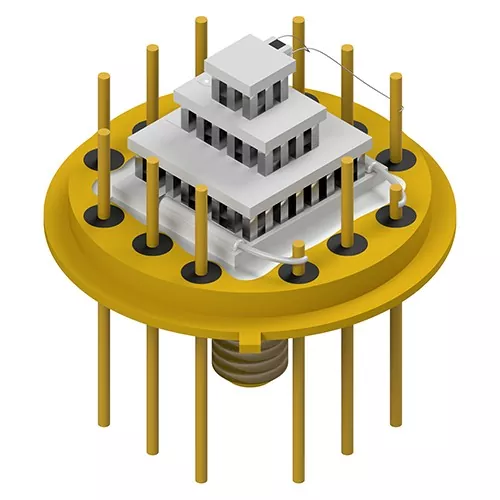
Flertrinns TEC-strukturer
Flertrinns termoelektriske kjølere stabler flere lag med termoelektriske elementer for å oppnå temperaturforskjeller som et enkelt trinn ikke kan nå. Hvert ekstra trinn øker varmepumpekapasiteten og oppnåelig ΔT, men introduserer også nye mekaniske utfordringer. Elementene i høyere trinn må være tynnere, og de må opprettholde ytelseskonsistens med elementer i lavere trinn.
Ekstruderingsteknologi har blitt brukt spesifikt for å fremstille termoelektriske ben for solid-state flertrinnskjølere som opererer ved temperaturer ned til ca. 140 K. De mekaniske egenskapene til ekstrudert materiale - spesielt dets motstand mot brudd under montering av tettpakkede flerlagsstrukturer - er det som gjør disse kaskadedesignene til å produsere.
Medisinsk og laboratorietemperaturkontroll
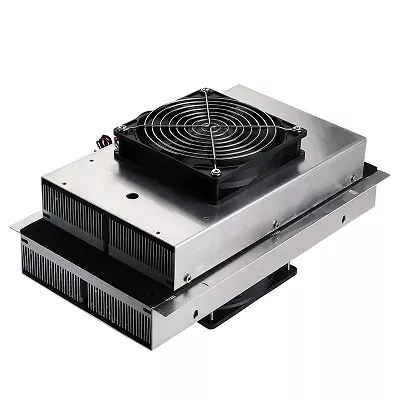
Termoelektriske kjølere er mye brukt i medisinske kjølesystemer, laboratorieinstrumenter og forskningsutstyr der presis temperaturregulering er kritisk. Bruksområdene spenner fra å opprettholde reagensstabilitet i diagnostiske enheter til å kontrollere prøvetemperaturen i analytiske instrumenter.
I disse innstillingene må det termoelektriske materialet levere både termisk ytelse og langsiktig pålitelighet. Ekstruderte Bi₂Te₃-Sb₂Te₃-materialer tilbyr den nødvendige kombinasjonen: termoelektrisk ytelse nær romtemperatur som kan sammenlignes med sonesmeltet materiale, kombinert med mekanisk holdbarhet som sikrer stabil drift over tusenvis av termiske sykluser.
Industriell og halvleder termisk styring
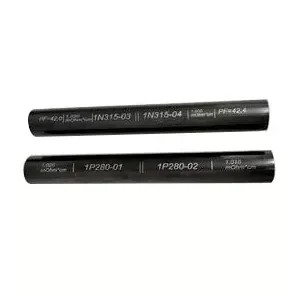
Ekstruderte ingots med stor diameter — tilgjengelig i diametre opptil 35 mm og lengder på 120 mm eller 240 mm — tjener industriell TEC-produksjon der det kreves større kjøleelementer. Applikasjoner inkluderer lokalisert termisk styring i halvlederutstyr, elektroniske kjølesystemer og industrielle temperaturkontrollenheter. Skalerbarheten til ekstruderingsprosessering gjør det mulig for produsenter å produsere ingots i volumer som ville være upraktiske med enkeltkrystallvekstmetoder.
Fra ingot til modul: produksjonsevne og kvalitetskontroll
Å produsere ekstruderte termoelektriske materialer krever en integrert produksjonstilnærming som spenner over materialforberedelse, ekstruderingsbehandling, elementfabrikasjon og modulmontering. Hvert trinn må kontrolleres for å opprettholde de mikrostrukturelle egenskapene som gir ekstruderte materialer deres ytelsesfordeler.
Materialforberedelse og ekstrudering
Prosessen begynner med fremstilling av Bi2Te3-Sb2Te3 faste løsningssammensetninger, med nøye kontroll av støkiometri og dopemiddelnivåer for å oppnå ønsket bærertype og konsentrasjon. Det fremstilte materialet blir deretter konsolidert og ekstrudert under kontrollerte temperatur- og tøyningshastighetsbetingelser. Ekstrusjonsparametere - temperatur, hastighet og reduksjonsforhold - bestemmer kornstørrelse, teksturintensitet og defekttetthet, som alle påvirker termoelektriske og mekaniske egenskaper.
Elementbehandling og montering
Etter ekstrudering blir blokken behandlet til termoelektriske elementer gjennom wafering, terninger og overflatebehandling. Den forbedrede mekaniske styrken til ekstrudert materiale tillater aggressiv tynning til 0,2 mm og presis terninger med høyt utbytte. Elementer blir deretter metallisert, loddet og satt sammen til moduler. Kvalitetsverifisering inkluderer dimensjonell inspeksjon, måling av elektriske egenskaper og testing av termisk ytelse.
Produksjonsutstyr
En komplett produksjonslinje for ekstruderte termoelektriske materialer og moduler inkluderer:
- Tinndyppeovn: For loddebelegg av elementender
- Vibrasjonssvingstøpemaskin: For presis elementplassering
- Sveisemaskin: For elektrisk sammenkobling
- Ovn: For herding og termisk behandling
- Dispensermaskin: For limpåføring
- Automatisk forseglingsmaskin: For modulinnkapsling
- Skjæremaskin: For wafering og terninger
- Størkningsmaskin: For loddefugedannelse
- Reflow-loddeutstyr: For høy pålitelig lodding
- Helautomatisk trykkmaskin: For metalliseringsmønstre
Ofte stilte spørsmål
Hva er den primære fordelen med ekstrudering fremfor sonesmelting for termoelektriske materialer?
Ekstrudering produserer en tett, finkornet teksturert struktur som gir mekanisk styrke overlegen sonesmeltede enkeltkrystaller. Denne styrkefordelen muliggjør prosessering til tynnere dimensjoner – ned til 0,2 mm – uten brudd under skjæring, tynning eller montering, samtidig som termoelektrisk ytelse opprettholdes konkurransedyktig med sonesmeltet materiale.
Kan ekstruderte termoelektriske materialer matche den termoelektriske ytelsen til enkeltkrystaller?
Ja. Gjennom kontrollert teksturorientering og kornforfining oppnår ekstruderte Bi₂Te₃-baserte materialer bærermobiliteter og kraftfaktorer som kan sammenlignes med sonesmeltede prøver. Den finkornede strukturen introduserer også ytterligere fononspredning som kan senke gitterets termiske ledningsevne, og potensielt forbedre den generelle verdien.
Hvilke spontykkelser kan produseres pålitelig fra ekstruderte ingots?
Ekstruderte Bi₂Te₃-Sb₂Te₃-materialer støtter termoelektrisk brikkefabrikasjon ned til 0,2 mm tykkelse. Denne egenskapen muliggjøres av materialets trykkstyrke (54–66 MPa) og skjærstyrke (16–21 MPa), som gir tilstrekkelig strukturell integritet for ultratynn prosessering og automatisert montering.
Er ekstruderte materialer egnet for flertrinns TEC-konfigurasjoner?
Absolutt. Flertrinns TEC-er krever jevn ytelse på tvers av mange elementer og mekanisk holdbarhet under stabling. Den ensartede teksturen og den høye mekaniske styrken til ekstruderte materialer gjør dem godt egnet for disse bruksområdene, og ekstruderingsteknologi er spesifikt brukt for å fremstille ben for flertrinnskjølere som opererer ved temperaturer ned til ~140 K.
Hvilke ingotdimensjoner er tilgjengelige for ekstruderte termoelektriske materialer?
Standard ekstruderte ingotdimensjoner inkluderer lengder på 120 mm og 240 mm, med diametre på 25 mm, 30 mm og 35 mm. Disse dimensjonene støtter både produksjon av mikro-TEC-elementer og større industrielle kjølekomponenter.
Klar til å utforske hvordan ekstruderte termoelektriske materialer kan forbedre TEC-produksjonsutbyttet og muliggjøre tynnere enhetsarkitekturer?
Kontakt oss